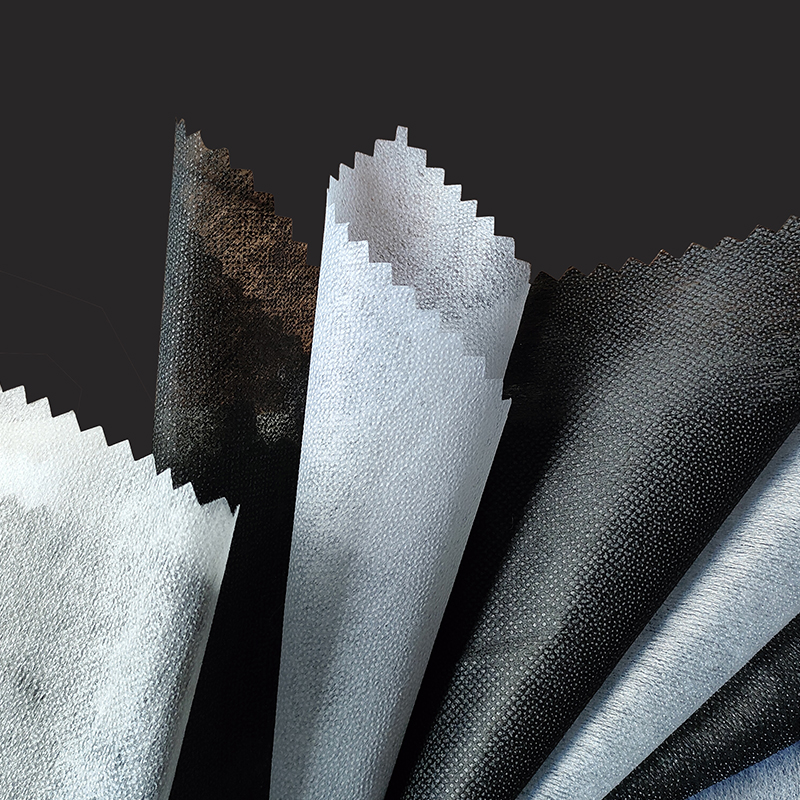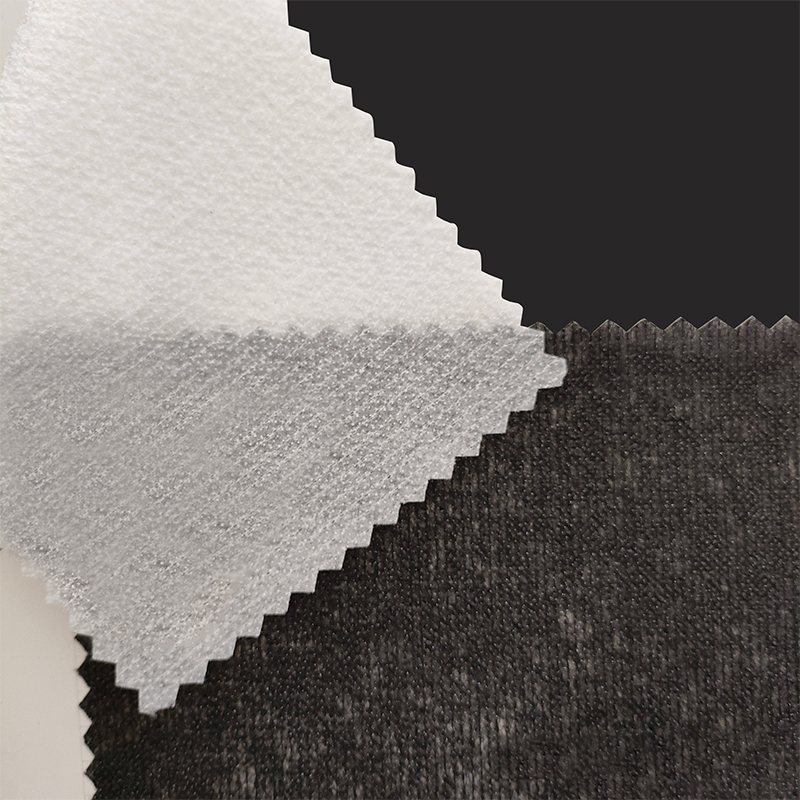
En frakkkrage er ikke bare et foldet stykke stoff. Det er en bærende strukturell komponent som må holde formen gjennom mange års slitasje, gjentatt renseri og utallige foldesykluser. Kragetypen en designer velger bestemmer interlining-systemet som støtter det, sysekvensen, trykktoleransene og den endelige kostnadsstrukturen for plagget.
I nesten tre tiår har fabrikken vår i Rugao, Kina produsert vevde og ikke-vevde mellomfor for frakkprodusenter over hele Europa, Amerika, Sør-Korea og Sørøst-Asia. I løpet av den tiden har vårt tekniske team evaluert tusenvis av kragekonstruksjoner på tvers av alle større stiler. Denne guiden destillerer det vi har lært om de seks hovedkategoriene til pelskrage, hvordan hver enkelt oppfører seg strukturelt, og hvilke mellomfôringsmaterialer som produserer den reneste rullelinjen, det fasteste hakket og det mest holdbare formminnet.
Reglene som følger gjelder både for industriell frakkproduksjon og mindre atelierarbeid. Hvis du er en plaggingeniør, en kvalitetskontrollleder eller en innkjøpsspesialist på jakt etter interlining-materialer som yter forutsigbart under produksjonsforhold , vil informasjonen nedenfor hjelpe deg med å ta bedre beslutninger.
Hovedfrakkkragetypene på et øyeblikk
Seks kragefamilier dominerer moderne kåpedesign. Tabellen nedenfor sammenligner dem med fem faktorer som betyr mest i produksjonen: silhuett, strukturell stivhet, vanlige bruksområder og retningen mellomforingen må fungere i.
| Kragetype | Silhuett | Strukturelt nivå | Typiske kåpestiler | Interlining-retning |
|---|---|---|---|---|
| Halskrage | Avtrappet hakk ved jakkeslaget | Middels | Blazere, trenchcoats, bilfrakker | Middels-weight woven fusible |
| Peak Lapel | Oppoverpekende jakkeslagspisser | Høy | Smoking, formelle overfrakker, dobbeltspente kåper | Fast lerret eller hårfôr |
| Sjalkrage | Kontinuerlig kurve, ingen hakk | Myk rull | Middagsjakker, kappekåper, cardiganfrakker | Bias-cut myk vevd eller nonwoven |
| Mandarin krage | Lukket vertikalt stativbånd | Fast kolonne | Minimalistiske kåper, arbeidsklær, asiatisk-inspirert yttertøy | Fast selvbærende nonwoven |
| Konvertibel krage | Bærbar åpen eller lukket | Allsidig | Uformelle til semiformelle kåper | Vevd med balansert stabilitet |
| Polo krage | Kort mykt bånd | Avslappet | Helgefrakker, sportsjakker | Lett eller ingen interlining |
Disse klassifiseringene har betydning fordi interlining-leverandører kategoriserer produkter etter vekt, vevetetthet, beleggstype og stivhet. Å matche kragefamilien til riktig interlining-spesifikasjon forhindrer kostbart etterarbeid under smelting og pressing.
Strukturert jakkekrage: Hakk og topp
Hakk og toppslag er ryggraden i skreddersydd kåpedesign. Begge har et jakkeslag som brettes utover fra brystet og en krage som vikler seg rundt baksiden av nakken. Det som skiller dem er formen på kløftlinjen og retningen på jakkeslaget.
Halskrage
Hakkkragen har en avtrappet utskjæring på punktet der kragen går sammen med jakkeslaget. Dette skaper den velkjente V-formede åpningen ved brystet, som trekker øyet vertikalt og får brukeren til å virke høyere og smalere. Hakkkragen er et standardvalg for enkeltspente blazere, trenchcoats og uformelle overfrakker.
Fra et produksjonsperspektiv tilfører hakket en kritisk komplikasjon: to kryssende brettelinjer må justeres perfekt. Lapelrullelinjen og kragebruddlinjen møtes ved hakket, og enhver inkonsistens i mellomforingsstivheten på hver side av det krysset vil føre til at hakket gaper eller folder seg ujevnt. Bransjepraksis krever en middels vekt vevd smeltbar mellomfôr, typisk i området 40 til 70 g/m² limbelagt, smeltet ved 150 til 160 °C i 12 til 15 sekunder , for å stabilisere jakkeslaget uten å gjøre det brettaktig.
Peak Lapel
Peak jakkeslag er kuttet slik at jakkeslaget peker vinklet oppover mot skulderen, og skaper et bredt, autoritativt visuelt inntrykk. Dette er standard jakkeslaget for dobbeltspente kåper, smoking og formelle overfrakker. Den oppadgående orienteringen betyr at jakkeslaget må motstå tyngdekraften når pelsen er åpen. Uten en fast interlining vil toppen synke fremover etter en sesong med slitasje.
For toppslag anbefales lerret eller hårfôr med høyere stivhetsmodul. Disse produktene kombinerer vanligvis en bomulls- eller ullbase med et diskontinuerlig klebende belegg som lar jakkeslaget rulle mykt i den øvre tredjedelen mens det forblir fast på punktet. Målet for bøyestivhet for et toppjakkeslag i et 350 g/m² ullbelegg er omtrentlig 30 til 50 prosent høyere enn hva et jakkeslag krever i samme stoffvekt.
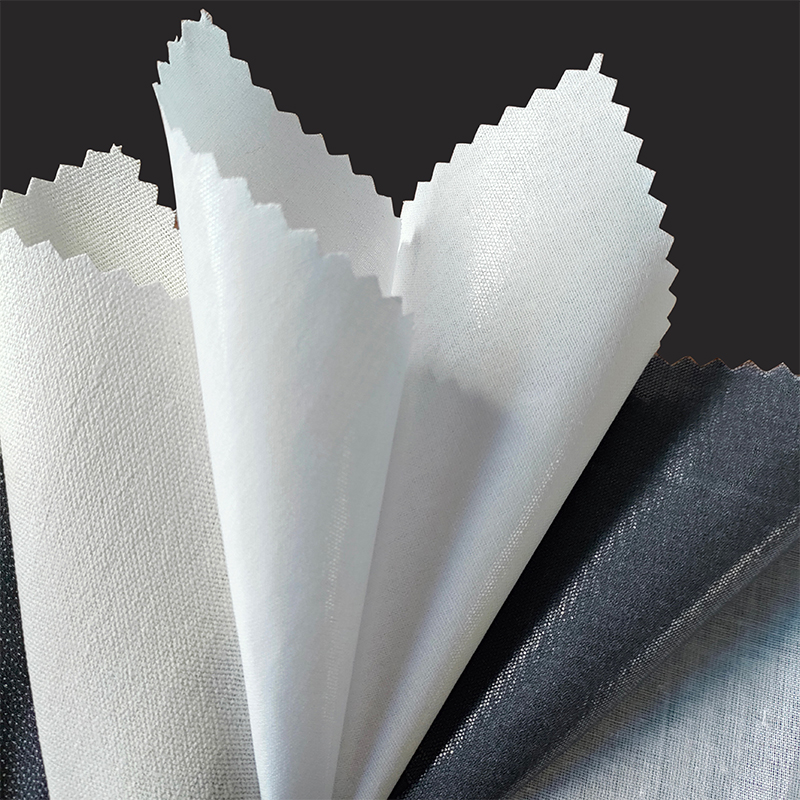
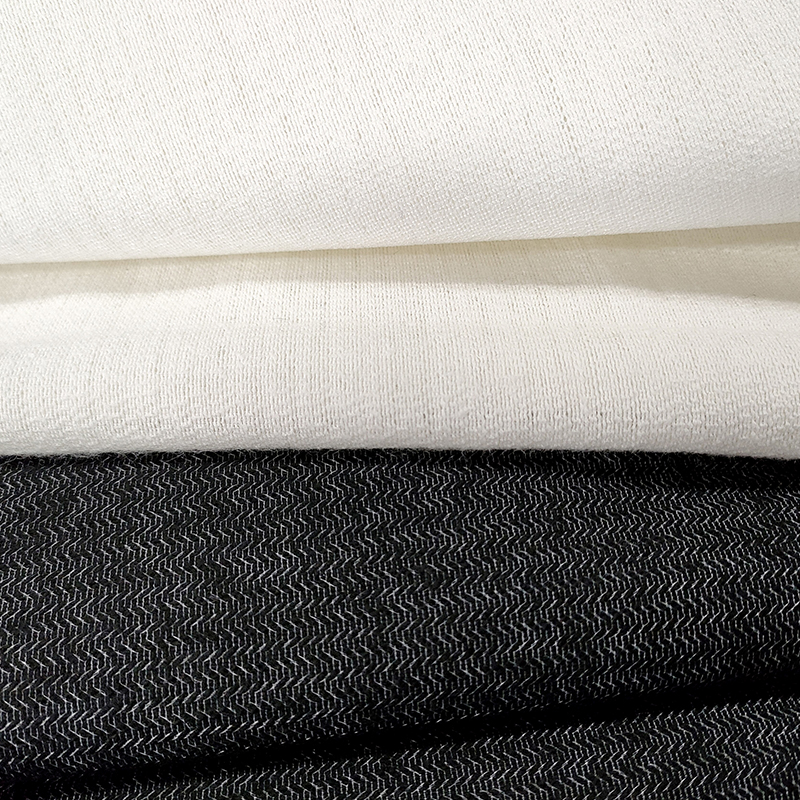 Lerret og hår interlining for strukturerte toppslag Denne mellomfôringskategorien gir den høyere bøyestivheten som trengs for toppslag i tunge ullbelegg, og hjelper jakkeslaget å rulle mykt mens det holder seg fast på punktet. Se produkt →
The Shawl Collar: Engineering a Continuous Roll
Sjalkragen er ett sammenhengende bånd som vikler seg fra nakken bak over brystet foran og ender ved det naturlige kneppepunktet. Det er ingen hakk, ingen jakkeslagskryss, og ingen brudd i den visuelle linjen. Dette er kragen til middagsjakker, kappefrakker og mange moderne minimalistiske overfrakker.
Fordi sjalkragen ruller i stedet for å brettes, stiller den unike krav til interlining. Rullelinjen dannes ved å stable stofflag: det ytre skallstoffet, mellomforet og stoffet under kragen. Hvert lag må ha kompatibel bøyeadferd, ellers vil rullen drive innover eller utover under slitasje.
Den vanligste feilen ved konstruksjon av sjalkrage er å kutte mellomfôret på det rette kornet. Den riktige metoden er å kutte sjalkragens mellomfôr på sann skjevhet ved 45 grader slik at mellomforingen tilpasser seg den buede rullelinjen uten å krølle. Et nappet eller børstet vevt mellomfôr er spesielt effektivt fordi fiberhaugen griper tak i skallstoffet og hindrer lagene i å forskyve seg under smelting og pressing.
I praksis, for en sjalkrage i et stoff på 300 til 400 g/m², anbefaler vi en bias-cut nappet interlining med en smeltet vekt på 55 til 75 g/m² , presset ved 155 °C med et trykk på 3,5 til 4,5 bar i 12 sekunder. Denne kombinasjonen produserer den myke, rullede forkanten og den faste nakkestøtten som en skreddersydd sjalkrage trenger.
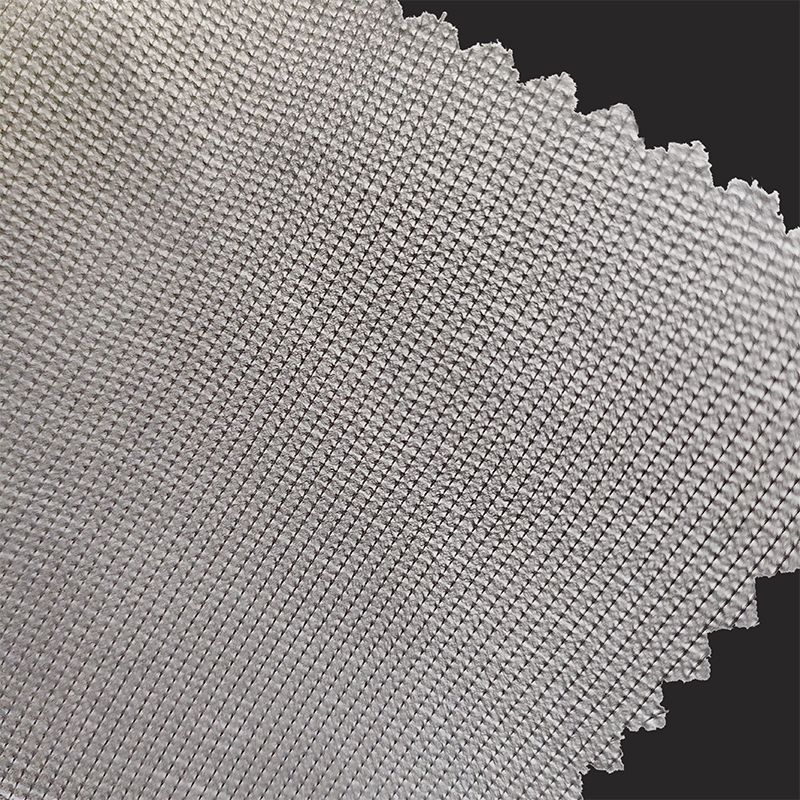
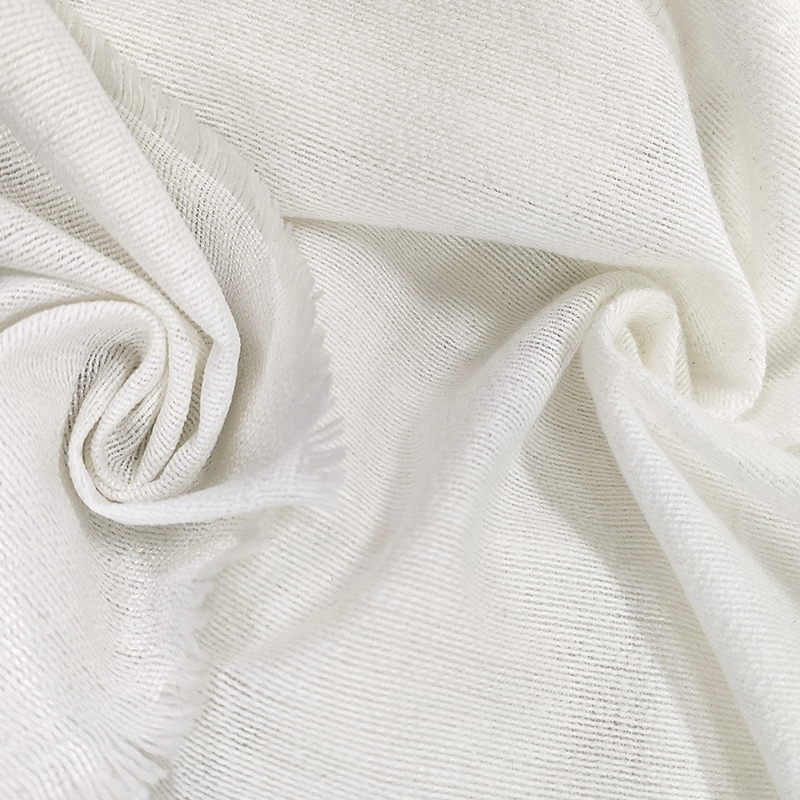 Nappet mellomfôr for myke rullede sjalkrager Anbefalt for sjalkrager i middels tykke stoffer, smelter dette forskårne nappede mellomforet ved kontrollert temperatur og trykk for å skape en myk forkant med fast nakkestøtte. Se produkt →
Stativ og mandarinhalsbånd: Det vertikale båndet
Mandarin- og stativkrage er vertikale bånd som omkranser halsen uten å brettes. De fremstår i minimalistiske kåper, arbeidsklær og asiatisk-påvirket yttertøy. Kragen står av seg selv, noe som betyr at mellomforingen må gi trykkmotstand i vertikal retning i stedet for bøyemotstand langs en foldelinje.
Den kritiske dimensjonen er kragehøyden, som varierer fra 3 cm for en lavbåndsstil til 6 cm eller mer for en dramatisk stativkrage . Etter hvert som høyden øker, må mellomforet bli gradvis stivere for å forhindre at kragen knekker seg når brukeren snur hodet. For krager over 5 cm kreves ofte et dobbeltlags interlining-system: et fast smeltemiddel på det ytre laget og en lettere, mykere stabilisator på det indre laget for å dempe nakken.
Nonwoven interlinings fungerer godt i denne applikasjonen fordi de gir jevn stivhet i alle retninger. En termo-binding eller kjemisk-binding nonwoven ved 60 til 90 g/m² gir tilstrekkelig kropp for de fleste stativkrager. For tyngre ullbelegg over 450 g/m² er et harpiksbelagt vevd mellomfôr med høy varptetthet det tryggere valget, da det hindrer kragen i å strekke seg langs lengden når plagget trekkes over hodet.
Fikseringstemperaturen for stativkrager fortjener spesiell oppmerksomhet. Fordi mellomforet må binde seg over et smalt buet område, er det sårbart for kantløft. Vi anbefaler a to-trinns trykk: først ved 160 °C i 10 sekunder, deretter et andre trykk ved 145 °C i 8 sekunder etter at kragen er brettet og sydd. Denne to-trinns tilnærmingen låser formen bedre enn en enkelt varmpress.
Cabriolet- og polokrage: Fleksibilitet ved design
Konvertible krager er designet for å bæres enten åpne med de øverste knappene løsnet eller lukket med kragen foldet flat. Mellomforingen må derfor romme to forskjellige formminner uten synlige belastningsmerker. Dette oppnås ved å bruke et vevd mellomfôr med balansert varp- og veftstabilitet, typisk en glattvevd konstruksjon med lik trådtetthet i begge retninger.
Polokrager, derimot, er korte bånd som bruker et mykt ribbet stoff, strikkestruktur eller svampete dobbeltstrikk og krever minimal eller ingen mellomfôr. Når skallstoffet er for løst til å holde kragebåndet oppreist, en veldig lett nonwoven kl 20 til 35 g/m² er smeltet til innsiden av kragen for å stabilisere folden uten at det går på bekostning av drapering.
Designere bør merke seg at konvertible krager på vanntette eller forede utendørsfrakker krever vannavstøtende mellomfôringslim. Standard polyamid smeltbare harpikser mykner rundt 120 °C , og gjentatt vask ved 40 °C kan gradvis svekke bindingen. Et kopolyamidlim med høyere smeltepunkt, smeltet ved 165 til 170 °C, gir kragen bedre vaskeholdbarhet uten å øke stivheten.
Hvordan kragetype dikterer valg av interlining
Å velge mellomfôr etter kragetype er mer pålitelig enn å velge etter plaggtype alene. Kragen er den mest krevende delen av pelsen når det gjelder formbevaring, og den ser mest mekanisk påkjenning.
Vevd interlining for strukturerte krager
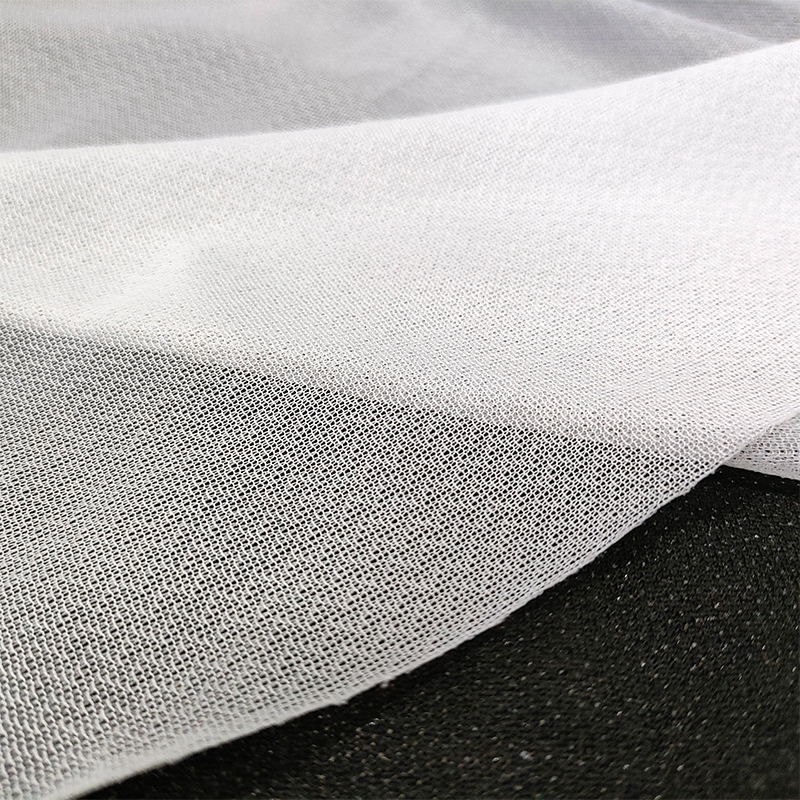
Vevde mellomfôr er laget av bomull, polyester eller blandet garn. De tilbyr forutsigbar stivhet langs varpretningen og kontrollert fleksibilitet langs veften. For hakk-, topp- og konvertible krager gir vevde mellomfor de mest konsistente resultatene fordi de kan kuttes på samme korn som skallstoffet, noe som gjør brettelinjen stabil og rullen ren. Som vi har forklart i vår artikkel om viktige fordeler med vevd interlining-stoff , er denne kornjusteringen den største enkeltfaktoren for å forhindre krageforvrengning over tid.
Nonwoven Interlining for myke og vertikale krager
Nonwoven interlinings er laget ved å binde fibre mekanisk, termisk eller kjemisk. De har ingen kornretning, så stivheten er jevn i alle retninger. Dette gjør dem ideelle for mandarinkrager, polokrager og sjalkragerullelinjer der isotrop oppførsel forhindrer vridning. Avveiningen er lavere strekkgjenvinning: nonwonens kan miste formen etter gjentatt bretting, så de anbefales ikke for tungt strukturerte jakkeslag på high-end skreddersydde kåper. Vår vevde slett eller twill interlining kl 50 til 80 g/m² er en arbeidshest for mellomvektige pelskrager som trenger balansert støtte.
Vektklassifisering og dens innvirkning på krageytelse
Interlining-vekt er den raskeste måten å kommunisere stivhet på, men det er ikke den eneste faktoren. Den samme g/m² mellomforingen kan føles myk eller stiv avhengig av fiberdiameter, vevetetthet, beleggstype og beleggsmønster. En praktisk tilnærming er å bruke vekt-til-skall-stoff-forhold : for skallstoffer på 200 til 300 g/m², velg interlining i området 40 til 60 g/m²; for 300 til 450 g/m² skjell, velg 55 til 85 g/m²; og for skjell over 450 g/m², bruk 80 til 120 g/m² eller et lerret/hårlaminat. Disse forholdstallene gjelder for de fleste vevde interlining-produktlinjer uavhengig av den spesifikke leverandøren.
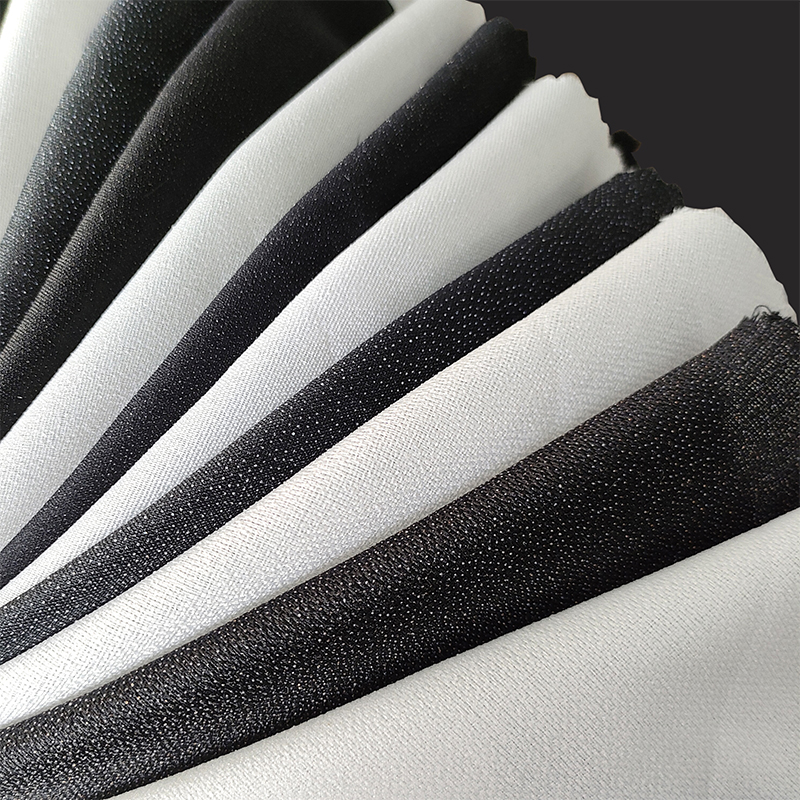 Vevd glatt og twill interlining for pålitelig forming Vevd mellomfôr gir god slitestyrke og dimensjonsstabilitet, noe som gjør det til et pålitelig valg når man matcher mellomfôrvekten til skallstoffet for jevn krageytelse. Se produkt →
Tekniske vurderinger for kragekonstruksjon
Uavhengig av kragetype bestemmer fire tekniske parametere om kragen vil fungere godt på produksjonslinjen og i kundens garderobe.
- Fusjonstemperatur: Polyamidlim krever mellom 150 og 170 °C ved limlinjen. Lavtemperatursmelteelementer med kopolyesterbelegg aktiveres ved 130 til 145 °C. Overskridelse av anbefalt temperatur med mer enn 10 °C kan smelte gjennom mellomforet og slå gjennom skallstoffet.
- Trykk og opphold: Industrielle smeltepresser leverer 2,5 til 5,5 bar. Tynne, delikate skallstoffer krever lavere trykk; tung ull krever den høyere enden. Dveletiden varierer fra 10 til 15 sekunder, avhengig av trykktype.
- Krympekontroll: Kvalitet mellomforinger bør krympe mindre enn 1 prosent i renning og veft etter 10 minutter ved 160 °C . Høyere krymping får kragen til å rynkes etter vask eller renseri. Test alltid interlining-krymping mot skallstoffet før bulkproduksjon.
- Kragerullelinjestabilisering: Rullelinjen til et jakkeslag eller sjalkrage er der brettestresset konsentreres. Legger til en tape eller stag av strikket stoff langs rullelinjen på 1 cm inne i folden hindrer den brettede kanten i å strekke seg under pressing og slitasje.
For en full oversikt over interlining-kategorier og egenskaper, kan du bla gjennom vår interlining produktspekter og match hver kragetype til en testet spesifikasjon.
Vanlige kragefeil og hvordan du kan forhindre dem
Tabellen nedenfor viser de fem kragefeilene vi ser oftest i klesfabrikker, sammen med den vanlige grunnårsaken og den korrigerende handlingen.
| Defekt | Rotårsak | Rettelse |
|---|---|---|
| Kragerullkollaps | Mellomfôr for myk for skallvekten | Øk interlining g/m² eller bruk et nappet vevd produkt |
| Kuttede eller krøllede kragekanter | Mellomfôr kuttet på rett korn i stedet for skjevhet | Skjær mellomforet på nytt ved 45 grader for buede krageseksjoner |
| Rynker ved jakkeslaget | Interlining-krymping overstiger 1 prosent | Forkrymp interlining eller bytt til et lavt krympeprodukt |
| Delaminering etter renseri | Smøretemperatur under limets smelteområde | Bekreft pressetemperaturen ved limlinjen; øke med 5 til 10 °C |
| Hakk gapende | Ulik stivhet mellom krage og jakkeslag | Bruk matchende mellomfôrvekter på begge sider av hakket |
Hver av disse defektene kan forebygges med en strukturert interlining-seleksjonsprosess. Å teste fem prøver før bulkproduksjon er raskere og billigere enn å omarbeide fem hundre krager etter kutting.
Ofte stilte spørsmål
Q1: Trenger alle jakkekrager mellomfôr?
Ikke alle, men de fleste gjør det. En krage som er helt uforet risikerer å bøye seg uforutsigbart ved brettelinjen, henge på punktene og rynke seg etter bare noen få slitasjer. Unntakene er krager laget av selvbærende stoffer som tung ullmelton, noen tekniske strikkeskjell og visse strukturerte syntetiske stoffer som er stive nok alene. Selv i disse tilfellene legges ofte et lett mellomfôr på 20 til 40 g/m² til underkragen for å stabilisere sømmen og forhindre at stoffet strekker seg under sying.
Q2: Hva er forskjellen mellom smeltbar og innsydd mellomfôr for krager?
Smeltbart mellomfor har et termoplastisk klebende belegg påført på den ene siden. Varme- og trykkbinder den direkte til skallstoffet, og skaper et enkelt uatskillelig lag. Innsydd mellomfôr, også kalt vevd smeltbar eller hårlerret, sys inn i plagget i stedet for limt. Innsydd konstruksjon er tradisjonell i high-end skreddersøm fordi den lar jakkeslaget bøye seg mer naturlig, men det er mer arbeidskrevende og kostbart. For de fleste bestillingsmengder over 5000 enheter er smeltbar interlining standarden på grunn av konsistensen og påføringshastigheten.
Q3: Hvilken mellomfôr er best for en ullfrakkkrage?
For et typisk ullbeleggsstoff i området 300 til 450 g/m² er en vevd mellomfôr på 55 til 85 g/m² med et polyamidprikkbelegg den mest pålitelige. Hvis kragen er en sjalstil, bruk et nappet vevd mellomfôrsnitt på skjevheten. Hvis ullen er en tung melton over 450 g/m², flytt opp til et lerret eller hår mellomfor i området 90 til 120 g/m² for å forhindre at jakkeslaget kollapser under stoffets vekt.
Q4: Kan samme mellomfôr brukes for hver kragetype?
Teknisk sett, ja, ett mellomfôr vil fungere på tvers av alle kragestiler. Men kragen vil ikke se riktig ut på i det minste noen av dem. En enkelt mellomfôrvekt kan ikke levere både det skarpe jakkeslaget til en toppkrage og den myke rullen til en sjalkrage. For et lite produksjonsløp med ett skallstoff anbefaler vi å klargjøre 30 cm brede prøvestrimler med to eller tre mellomfôrvekter og presse dem inn i prøvekrager. Den visuelle forskjellen mellom 45 g/m² og 70 g/m² på samme ullskall er umiddelbart synlig.
Q5: Hvordan forhindrer jeg krølling av krage etter produksjon?
Kragekrøll, hvor ytterkantene bretter oppover eller nedover, er forårsaket av uoverensstemmelse mellom skallet og bøyningsstivheten i mellomforet. En klassisk årsak er sammensmelting av et heldekkende lim som stivner mellomforingen mer enn skallet i én retning, og skaper et differensielt bøyemoment. Løsningene inkluderer å bytte til et diskontinuerlig selvklebende punktmønster, kutte mellomforingen på forspenningen eller legge til en smal smeltbar tape langs ytterkanten for å utjevne spenningen. Testing over tre smeltetemperaturer og to interlining-vekter løser vanligvis problemet i løpet av en dag.