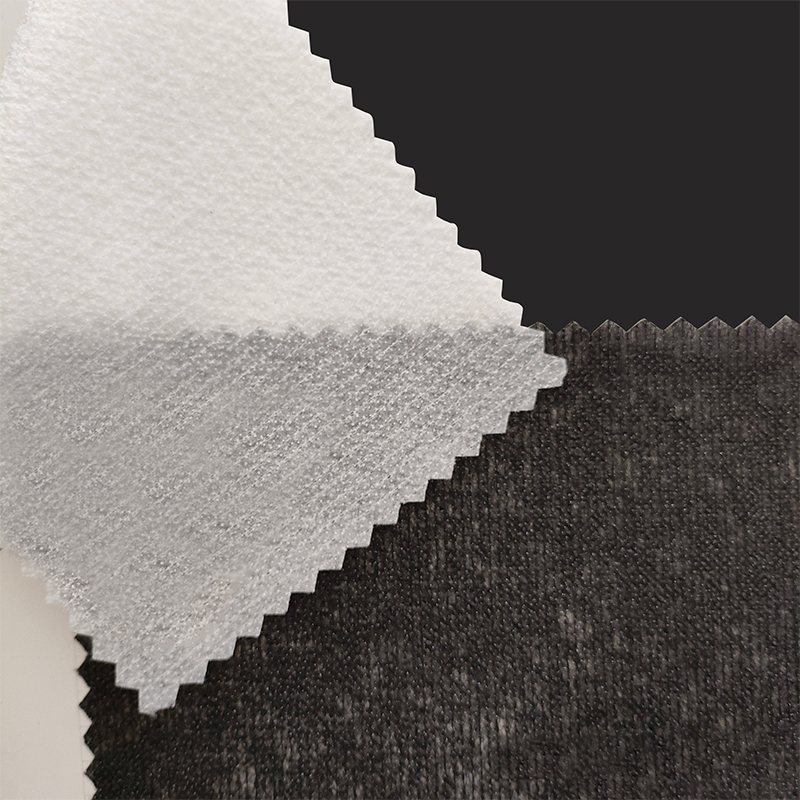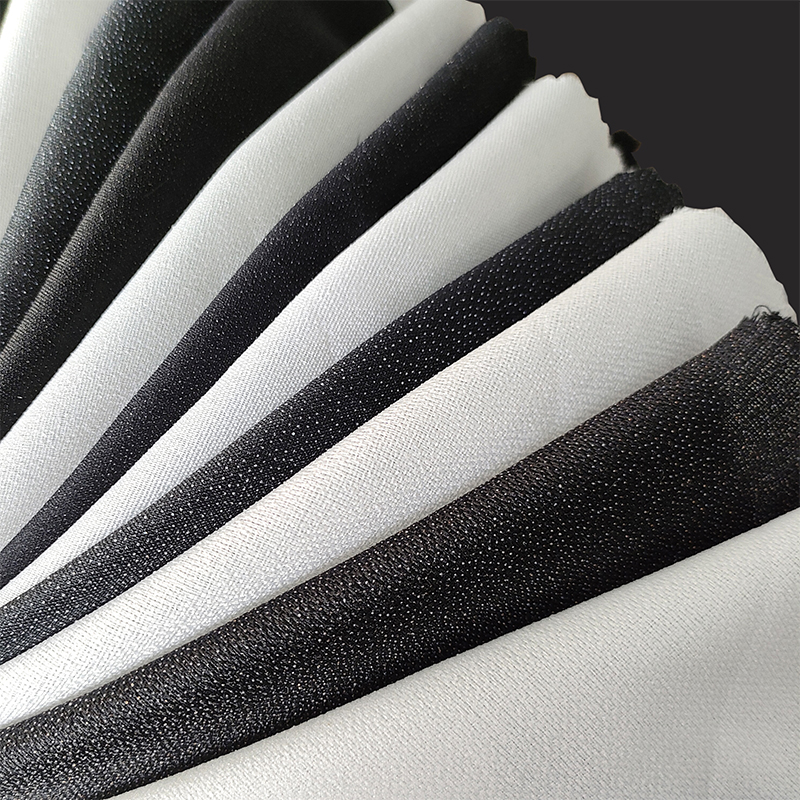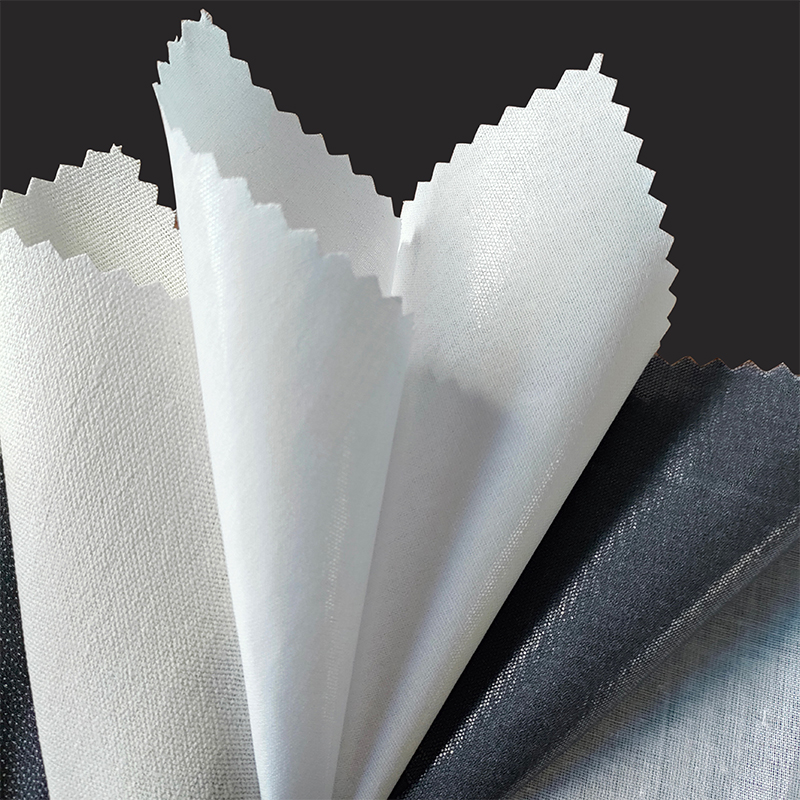
Ikke-vevd mellomfôr er den mest brukte stoffforsterkningen i kommersiell klesproduksjon. Den stabiliserer skallstoffer, kontrollerer drapering og beholder formen gjennom slitasje og gjentatt vask, alt til en brøkdel av prisen for vevde mellomfor. I motsetning til vevde materialer som krever garnforberedelse, veving og etterbehandling, produseres ikke-vevd interlining direkte fra fiberbaner, noe som gjør den lettere, raskere å hente og konsistent i alle retninger.
Valget av non-woven interlining påvirker direkte hvordan et plagg ser ut, føles og presterer i produksjon. Valg av feil vekt, bindingsmetode eller limsystem kan føre til bobling, gjennomslag, stivhet eller delaminering. Denne veiledningen forklarer hovedtypene for ikke-vevd interlining, hvordan du tilpasser dem til ytterstoffet og sluttbruken, og hva du skal verifisere under smelting slik at du kan skrive spesifikasjoner med tillit.
Hva er Non Woven Interlining?
Non-woven interlining er et flatt, fleksibelt ark laget av stift- eller filamentfibre som er bundet sammen ved mekaniske, termiske eller kjemiske prosesser i stedet for å være vevd eller strikket. Fibrene legges først i en løs bane, deretter konsolideres for å oppnå ønsket tykkelse og tetthet. Polyester er det vanligste råmaterialet på grunn av dets dimensjonsstabilitet og motstand mot vask; polyamid, viskose og resirkulert bomull brukes også for spesifikke krav til håndfølelse og bærekraft.
Hovedforskjellen fra vevd interlining kommer ned til strukturen:
- Vevd mellomfôr har flettede varp- og veftgarn, som gir den høy strekkfasthet, men også skaper en kornretning. Den oppfører seg annerledes på skjevheten enn på den rette kornet.
- Ikke-vevd mellomfôr har ingen kornretning. Egenskapene er nesten isotropiske, noe som betyr at armeringen oppfører seg på samme måte uavhengig av skjærevinkel.
Den isotropien er en praktisk fordel. Mønsterstykker kan settes tettere sammen, det er ingen risiko for skjevhetsforvrengning under smelting, og kuttekanter rasler ikke inni plagget. Avveiningen er at non-woven interlining generelt har lavere fasthet og forlengelse enn en sammenlignbar vevd konstruksjon, så det anbefales ikke for områder utsatt for høy kontinuerlig stress med mindre en forsterket nonwoven type som stitch-bond eller PP-TPU er spesifisert.
For smeltbare applikasjoner er ikke-vevd interlining belagt med et termoplastisk lim som polyamid (PA), polyester (PES) eller etylen-vinylacetat (EVA). Limet smelter under smelting og fester seg til skallstoffet. Fordi grunnbanen er jevn, fordeler de klebende prikkene jevnt over overflaten, noe som reduserer sjansen for synlige merker på ansiktsstoffet sammenlignet med uregelmessige vevde underlag.
Hovedtyper av ikke-vevd interlining
Ulike produksjonsruter skaper svært forskjellig interlining-adferd. Fem typer dominerer klesindustrien i dag:
1. Chemical-Bond Nonwoven Interlining
Fibre sprayes eller mettes med et akryl- eller lateksbindemiddel, deretter tørkes og herdes i ovn. Bindemidlet låser fibrene sammen ved deres krysspunkter. Denne metoden gir et mykt, smidig mellomfôr med utmerket drapering, og det er derfor den brukes ofte i skjortekrager, mansjetter og lette kjoler. Den kan produseres med et vannbasert bindemiddelsystem som holder VOC-utslippet lavt, og det aksepterer punktbelegg godt for smeltbare versjoner.
2. Thermo-Bond Nonwoven Interlining
Termo-bond nonwoven interlining bruker lavtsmeltende bikomponentfibre som mykner og smelter når de varmes opp i en luftovn eller på en oppvarmet kalander. Ingen kjemisk bindemiddel er tilsatt, så resultatet er usedvanlig rent, ensartet og formstabilt. Denne typen har en litt skarpere hånd enn kjemisk binding, noe som gjør den til en sterk kandidat for strukturerte fronter, linninger og yttertøy som trenger å holde en fold. Den motstår også renseri bedre enn noen lateksbundne vev.
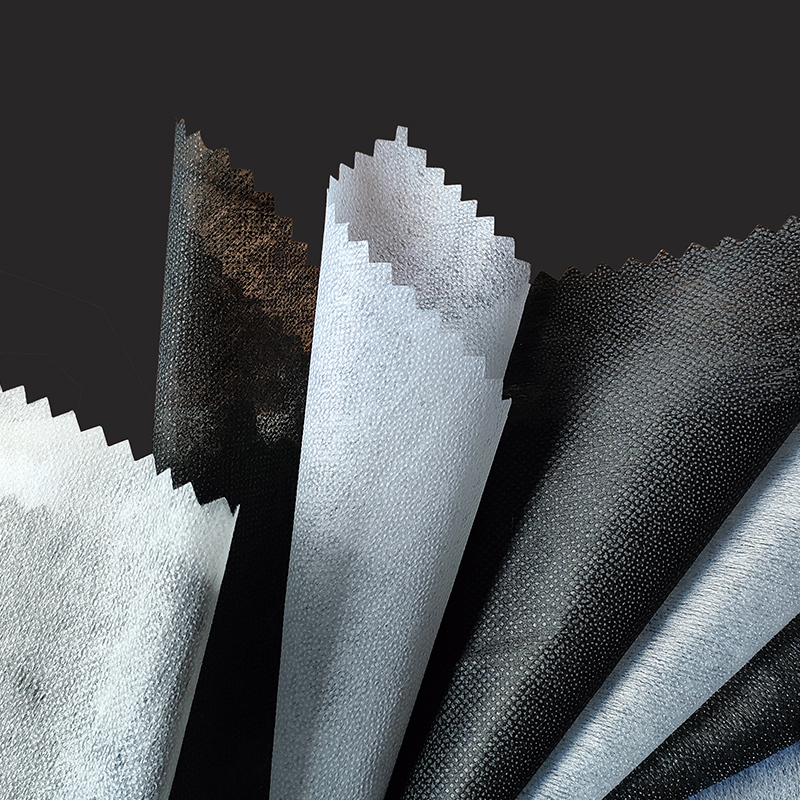 Thermobond Nonwoven Interlining for strukturerte plaggdeler Denne varmesmeltede ikke-vevde interliningen bruker lavtsmeltende bikomponentfibre for en ren, jevn hånd og dimensjonsstabilitet. Den passer til strukturerte fronter, linninger og yttertøy og gir bedre motstand mot rens enn lateksbundne vev. Se produkt →
3. Stitch-Bond Nonwoven Interlining
En fiberbane er forsterket av et system av varpstrikkede masker som går gjennom banen. Stingene gir høy strekkstyrke og elastisk gjenvinning som en rent bundet bane ikke kan oppnå. Sting-binding interlining er et pålitelig valg for strikkevarer, jerseystoffer og plagg med strekkforventninger, siden det beveger seg med stoffet og går tilbake til form uten permanent forvrengning.
4. PP Spunbond Nonwoven Interlining
Kontinuerlige polypropylenfilamenter ekstruderes, legges i en tilfeldig bane og bindes ved varme og trykk. Spunbond polypropylen er sterk for sin vekt, naturlig vannbestandig og motstandsdyktig mot de fleste kjemikalier. Den er mye brukt i yttertøy, capser, sportsklær og industrielle arbeidsklær der en stiv, tøff forsterkning er nødvendig uten mesteparten av vevde hårlerreter.
5. PP-TPU Elastisk Interlining
Dette er en kompositt av polypropylen nonwoven base kombinert med termoplastisk polyuretan (TPU) film eller elastiske filamenter. Den gir kontrollert strekk i en eller begge retninger, og restituerer seg deretter uten å synke. PP-TPU elastisk mellomfôr er spesifisert for linninger, halskanter, ermeåpninger og ytelsesklær der sømmen må strekke seg med kroppen og klikkes tilbake rent.
| Type | Bindingsmetode | Typisk vekt | Beste applikasjoner |
|---|---|---|---|
| Kjemisk binding | Akryl- eller lateksbindemiddel | 25–80 gsm | Skjorter, kjoler, bluser |
| Termo-binding | Lavsmeltende fiberfusjon | 30–120 gsm | Strukturerte fronter, linninger |
| Stitch-bond | Renningsstrikkede masker | 60–180 gsm | Strikkevarer, stretchplagg |
| PP spunbond | Termisk kalanderbinding | 40–150 gsm | Yttertøy, capser, arbeidsklær |
| PP-TPU elastikk | TPU-film eller elastisk laminering | 70–200 gsm | Midjebånd, ytelsesslitasje |
Smeltbar vs Ikke-smeltbar Non Woven Interlining: Hvilken trenger du?
Det korte svaret: hvis produksjonslinjen din har en smeltepresse og ytterstoffet tåler varme og trykk, velg smeltemiddel. Hvis du jobber med varmefølsomme stoffer som noen syntetiske stoffer eller silke med perler, eller hvis plagget krever maksimal pusteevne, velg ikke-smeltbar (sy inn).
Smeltende ikke-vevd interlining bærer et belegg av termoplastisk lim på den ene siden. Under smelting ved 140–160 °C, 2–4 bar trykk og 12–18 sekunder, smelter limet og binder mellomforingen til skallstoffet. Bindingen er umiddelbar og ensartet, noe som øker produksjonen dramatisk og reduserer arbeidskostnadene sammenlignet med å sy mellomfôret på plass.
Ikke-smeltbar interlining har ikke lim. Den er sydd til stoffet som et eget lag, enten ved en søm eller ved løs quilting. Innsydd mellomfôr er det tryggere valget når ytterstoffet har et belegg, en termoplastisk overflate eller en delikat veving som ville blitt knust eller smeltet ved smelteprosessen. Den brukes også i haute couture hvor håndverkeren ønsker maksimal kontroll over plaggets struktur.
| Faktor | Fusible | Non-Fusible |
|---|---|---|
| Lim | PA-, PES-, EVA- eller TPU-punktbelegg | Ingen |
| Søknad | Fusjonspresse ved varme og trykk | Sy eller quilting |
| Hastighet | Høy, egnet for masseproduksjon | Lavt, arbeidskrevende |
| Best for | Bomull, ullblandinger, vevde syntetiske stoffer | Ren silke, belagte stoffer, couture |
| Begrensning | Varme kan stivne eller merke noen stoffer | Legger til sytid; kan rynkes hvis den ikke matches |
I kommersiell praksis utgjør smeltbar ikke-vevd interlining størstedelen av volumet fordi smeltepresser allerede er standardutstyr i de fleste klesfabrikker. Ha et lite lager av ikke-smeltbart mellomfor for prøvefremstilling og for spesielle stoffer som ikke tåler varme.
Hvordan velge riktig non-woven interlining
Utvalget starter med skallstoffet og slutter med en smelteprøve. Arbeid gjennom disse fem kontrollene i rekkefølge:
- Match vekten. Vei skallstoffet ditt i gram per kvadratmeter (gsm). En lett eller mellomvekts ikke-vevd mellomfôr bør typisk være 30–60 prosent av vekten av skallstoffet for myk forsterkning. For strukturerte områder som krager og mansjetter, gå opp til 70–100 prosent. For et skallstoff på 120 g/m2 er en 40–70 g/m2 mellomfôr vanligvis trygt; for et yttertøystoff på 250 g/m2 bør du vurdere 100–180 g/m2.
- Definer draperingsmålet. En skarp, hvelvet krage trenger et termo- eller kjemisk-bundet mellomfôr med en fast finish. En myk, flytende bluse trenger et kjemisk-bundet mellomfôr med lav vekt. Hold mellomforet mot skallstoffet og la det falle naturlig; kombinasjonen skal bevege seg som ett lag, ikke kjempe mot hverandre.
- Bekreft fikseringsparametere. Standard smeltbare ikke-vevde interlinings laget av etablerte produsenter smelter godt ved 140–160°C, 2–4 bar, 12–18 sekunder. Hvis fikseringspressen din fungerer ved en lavere temperatur eller kortere syklus, spør leverandøren din om en lavtemperatur-limvariant.
- Test for gjennomslag og gjennomslag. Plasser en smeltet prøve foran en lysboks. Ingen klebende prikker skal være synlige i ansiktet. Skrell deretter mellomforet for hånd etter at det er avkjølt; skallstoffet skal rives eller strekkes før limbindingen løsner.
- Bekreft vaskeoppførsel. Slå sammen prøver og kjør dem gjennom en vanlig vaskesyklus ved temperaturen kunden din vil bruke. Mål delaminering, bobling og krymping. Hvis mellomforet krymper mer enn 2 prosent mens skallet bare krymper 0,5 prosent, vil plagget rynke seg i sømmene.
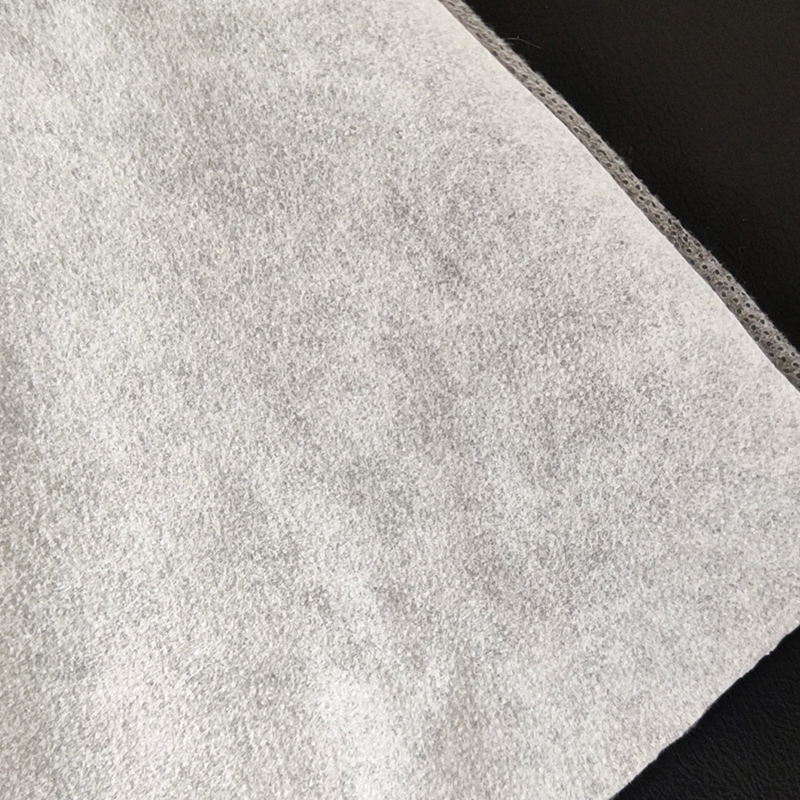 PP TPU elastisk mellomfôr for strekkstoffer Dette lette, strikkede mellomfôret passer sammen med mellomvekts stretchstoffer som leggings og sports-BH, og tilbyr høy elastisitet, god restitusjon og sterkt hold – nyttig når du velger mellomfôr for ytelsestøy som må bevege seg med skallstoffet. Se produkt →
Ikke hopp over smelteprøven. Produsenter gir anbefalte innstillinger, men hvert skallstoff har sin egen overflatekjemi, porøsitet og fuktighetsgjenvinning. En prøvekjøring på 30 centimeter er nok til å avsløre om mellomfôret og stoffet er kompatible før du forplikter deg til en hel produksjonslott.
Nøkkelapplikasjoner i plaggproduksjon
Ikke-vevd interlining forekommer i nesten alle plaggkategorier, men ytelseskravene endres med sluttbruken.
Skjorter og bluser
Krager, mansjetter, stolper og knappestativ krever et skarpt, stabilt mellomfôr som holder formen gjennom vask. Termo-bond og kjemisk-bond nonwoven interlinings i området 40–80 gsm er standardvalget. Mellomforet må motstå krymping, fordi en krage som krymper raskere enn skjortekroppen vil krølle seg i tuppene.
Drakter, jakker og skreddersydde kåper
Frontpaneler og jakkeslag bruker tradisjonelt vevd hårfôr, men ikke-vevde versjoner spesifiseres i økende grad for halv-lerret og full-fusjonskonstruksjoner. En termo-bond nonwoven med 90–140 gsm vekt gir den nødvendige substansen for en jakkeslagsrull uten de høyere kostnadene for vevde ullblandinger. For brystområdet brukes stitch-bond nonwoven for å opprettholde restitusjonen under bruk.
Strikkevarer og gensere
Halskanter, ermhull og skuldersømmer i strikkeplagg trenger et mellomfôr som strekker seg med stoffet og gjenoppretter seg uten å henge. Stitch-bond og PP-TPU elastiske mellomfôr foretrekkes her fordi de tåler multi-retningsbelastning og ikke rynker seg når strikket er sømt med en overlockmaskin.
Yttertøy og ytelsesklær
Vanntette jakker, vindjakker og tekniske skallplagg bruker PP spunbond nonwoven interlining fordi det ikke absorberer fuktighet og delaminerer ikke når det utsettes for regn eller kondens. Mellomforet må også tåle smelting ved lav temperatur slik at den vanntette membranen på skallstoffet ikke skades.
Broderi og dekorativ søm
Nonwoven interlining fungerer også som en broderistabilisator. Avrivbare, avskåret og vannløselige nonwoven-underlag støtter stoffet under høyhastighetssøm og fjernes eller trimmes deretter. Denne produktfamilien er teknisk sett et ikke-vevd stoff og deler de samme produksjonslinjene som interlining, og det er grunnen til at mange leverandører av plaggtilbehør henter begge fra samme partner.
Hvordan Non Woven Interlining er produsert
Å forstå produksjonstrinnene hjelper deg med å feilsøke kvalitetsproblemer på fabrikken. Den komplette nonwoven interlining produksjonsprosess begynner med fiberåpning og rengjøring, og følger deretter denne sekvensen:
- Nettformasjon. Rensede stapelfibre kardes eller luftlegges til en jevn bane. Filamentprodukter som PP spunbond legges direkte fra ekstruderen.
- Bonding. Banen konsolideres ved hjelp av en av metodene beskrevet ovenfor: kjemisk bindemiddelmetning, termisk aktivering av lavtsmeltende fibre, eller mekanisk nåling/sting.
- Belegg (for smeltbare typer). Et termoplastisk lim påføres i et prikkmønster på den ene siden ved hjelp av en limprikk eller spredebeleggshode. Punktstørrelsen og stigningen velges i henhold til skallstoffet og fikseringsforholdene.
- Etterbehandling. Den belagte banen passerer gjennom et tørkekammer, deretter en kalander som fikserer den endelige tykkelsen og glattheten.
- Undersøkelse. Rullene kontrolleres for jevnhet i belegg, banevekt og strekkstyrke før oppslissing og pakking.
En anerkjent produsent vil gi et teknisk datablad for hver rull, som viser gsm, beleggtype, prikktetthet, smeltevindu, krympeprosent og avskallingsstyrke. Disse parameterne skal vises på spesifikasjonsarket du deler med produksjonsteamet ditt.
Vanlige feil og hvordan du kan forhindre dem
De fleste interlining-klager spores tilbake til smelteparametere eller en feil interlining-spesifikasjon. Tabellen nedenfor viser de defektene som oftest sees på fabrikkgulv og de praktiske rettingstrinnene.
| Defekt | Typisk årsak | Rettelse |
|---|---|---|
| Boble- eller luftlommer | Utilstrekkelig trykk eller smeltetid; fuktighet på skallstoffet | Øk trykket med 0,5 bar; forleng fikseringstiden med 3 sekunder; fortørk stoffet |
| Selvklebende prikker synlige på ansiktet | Beleggets vekt for høy; smeltetemperaturen overstiger limområdet | Spesifiser en lavere beleggsvekt; reduser temperaturen med 10°C |
| Delaminering etter vask | Feil limklasse for pleieetiketten | Bruk PA-lim for vannvask; PES-lim for rens |
| Rynker i sømlinjene | Mellomfôr krymping høyere enn skallstoff | Be om forhåndskrympet interlining; verifiser krympeverdier på databladet |
| Stiv og boardy håndfølelse | Mellomfôrvekten er for høy for skallstoffet | Slipp til neste lavere gsm-område og test draperingen på nytt |
Miljø- og bærekraftshensyn
Kjøpere og overholdelsesteam evaluerer nå interlining-leverandører på miljøytelse, ikke bare pris og ledetid. Tre områder fortjener oppmerksomhet når du kjøper ikke-vevd interlining:
- Innhold av resirkulert fiber. Resirkulert polyester og resirkulert bomull kan erstatte jomfruelige fibre i mange ikke-vevde mellomfôrkonstruksjoner uten merkbar endring i ytelse. Et produkt laget med 50–80 prosent resirkulert fiber reduserer plaggets innebygde karbonavtrykk.
- Vannløselige alternativer. Kaldtvannløselige og varmtvannsløselige ikke-vevde produkter eliminerer avhending av avrivbart baksideavfall ved broderioperasjoner. Baksiden løses helt opp i vaskeprosessen, og reduserer fast avfall på fabrikken og på forbrukernivå.
- Bindemiddel og limkjemi. Noen kjemisk-bundne ikke-vevde interlinings er fortsatt avhengige av løsemiddelbaserte bindemidler. Spør leverandøren din om vannbaserte akryl- eller løsemiddelfrie formuleringer. Disse produktene oppfyller strengere krav til kjemikaliehåndtering og forbedrer luftkvaliteten innendørs i skjærerom.
 Chemical Bond Nonwoven Interlining for motstand mot høye temperaturer Laget primært av polyester med alternativer i viskose, tåler dette mellomforet høytemperaturkarding opp til 260°C. Den kommer i forskjellige følelser og absorpsjonsnivåer, passer til klesforinger og filtermaterialer, og tilbyr en lavere smeltetemperatur for energisparing. Se produkt →
Sammensmelting av energi er også en del av ligningen. Mellomfôr med lavere smeltetemperatur sparer strøm og reduserer risikoen for termisk skade på sensitive stoffer. En leverandør som kan demonstrere konsistent beleggkvalitet ved 140°C i stedet for 160°C gir deg en målbar bærekraftsfordel gjennom et produksjonsår.
Ofte stilte spørsmål
Hva er forskjellen mellom vevd og ikke-vevd interlining?
Vevd interlining produseres ved å flette varp- og veftgarn, noe som gir den en definert kornretning, høy strekkstyrke og evnen til å støtte tunge stoffer som ulldresser. Ikke-vevd interlining er laget ved å binde fibre direkte; den har ingen korn, er lettere og billigere, motstår rasling og oppfører seg likt i alle retninger. For lette og mellomvektige plagg er ikke-vevd mellomfôr vanligvis den beste kommersielle passformen.
Kan ikke-vevd mellomfôr brukes på elastiske stoffer?
Ja, men bare med riktig konstruksjon. En standard kjemisk-binding eller termo-bond nonwoven har begrenset strekk og vil begrense stoffets bevegelse. For elastiske stoffer, spesifiser stitch-bond nonwoven interlining eller PP-TPU elastisk interlining. Disse er konstruert for å forlenge med stoffet og gå tilbake til sine opprinnelige dimensjoner, noe som forhindrer bobling og forvrengning på stresspunkter som skuldre og linninger.
Hvilken temperatur bør jeg bruke for å smelte sammen ikke-vevd interlining?
Standard smeltbare ikke-vevde mellomforinger av polyester og polyamid smelter godt sammen ved 140–160°C med en oppholdstid på 12–18 sekunder og et trykk på 2–4 bar. Bekreft alltid de anbefalte innstillingene på leverandørens dataarket og kjør en prøve med ditt faktiske skallstoff, fordi overflatefarger, overflatebehandlinger og fuktighetsinnhold påvirker bindingsdannelsen.
Hvorfor vises mellomfôringsmønsteret på forsiden av stoffet?
Show-through skjer når mellomfôringsvekten er for høy for skallstoffet, når limbelegget er for tungt, eller når smeltetemperaturen er over det anbefalte området og limet smelter gjennom porene. Bytt til en lavere gsm interlining eller et finere punktbelegg, og reduser smeltetemperaturen i trinn på 5°C til merket forsvinner under en lysboks.
Hvordan beregner jeg riktig mellomfôrvekt for et plagg?
Start med vekten av skallstoffet i gsm. For en myk, flytende drapering, velg et mellomfor i området 30–60 prosent av skallstoffet gsm. For områder som trenger bestemt struktur, som krager, mansjetter og linninger, velg 70–100 prosent. Bekreft deretter ved å smelte sammen en prøve og vurdere håndfølelse og utseende i forhold til din godkjente standard.
Tåler ikke-vevd interlining gjentatt vask og renseri?
Når limklassen er tilpasset pleieprosessen, ja. Polyamid (PA) lim er standarden for vannvask; polyester (PES) lim motstår rensende løsemidler. Mellomfôringsbasen må også være forhåndskrympet til et nivå som er kompatibelt med skallstoffet. Spør leverandøren din om krympeverdier og kjør én vasketest på en smeltet prøve før bulkproduksjon.